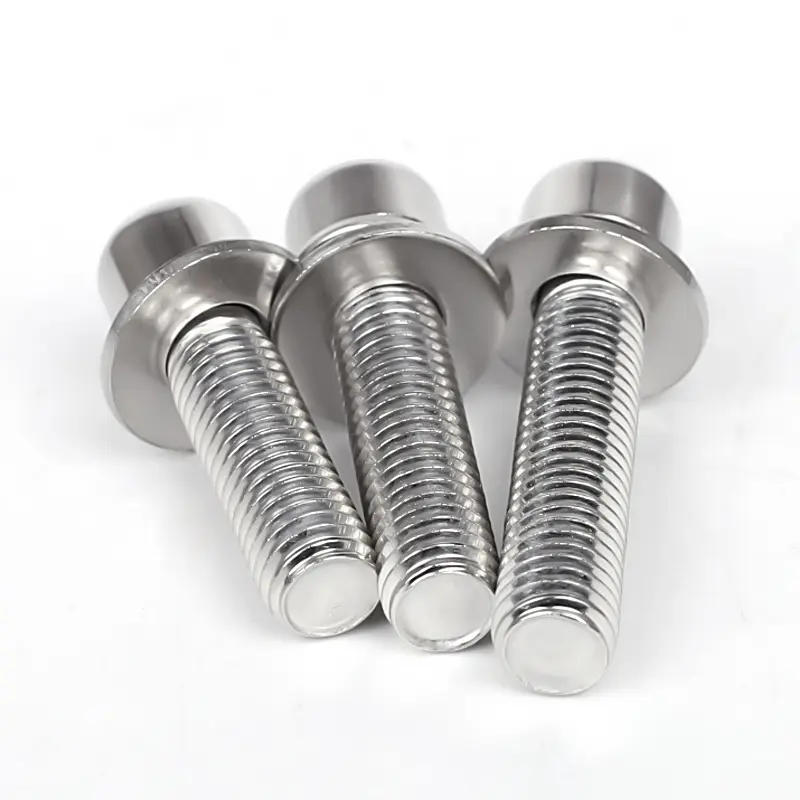
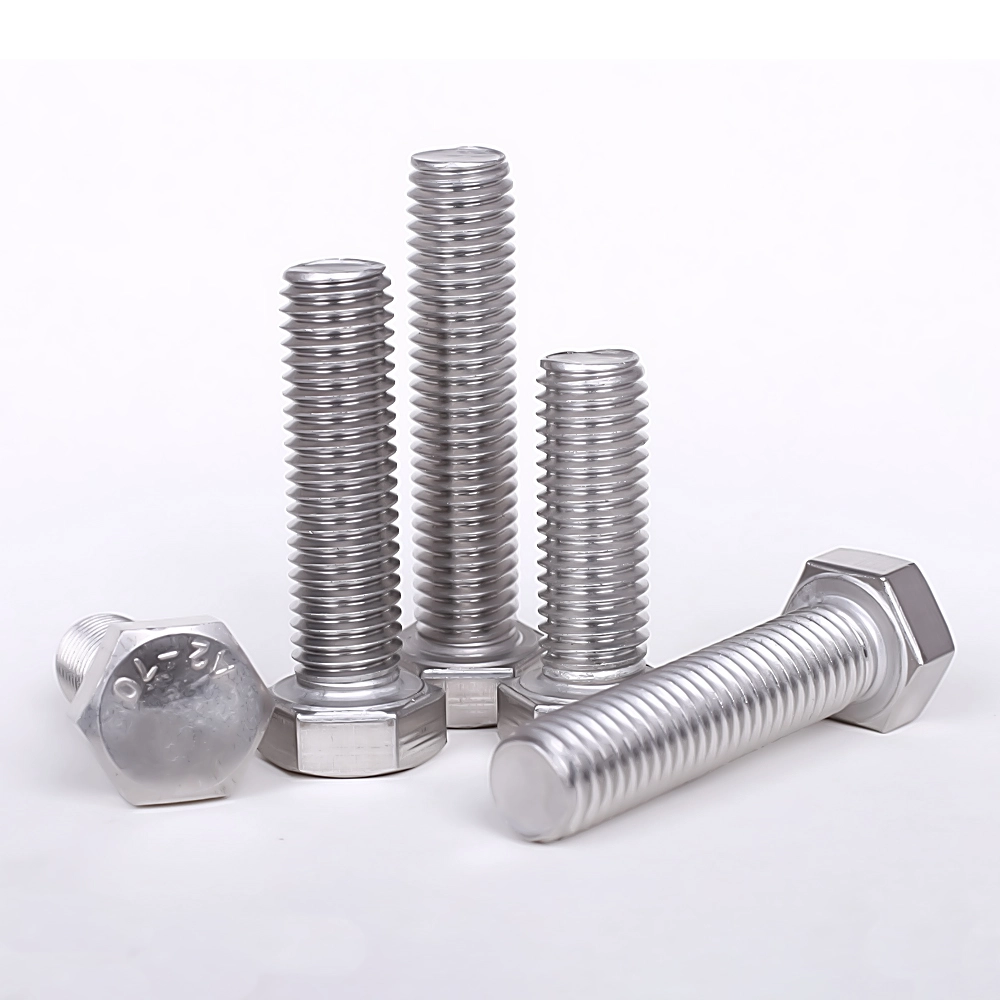
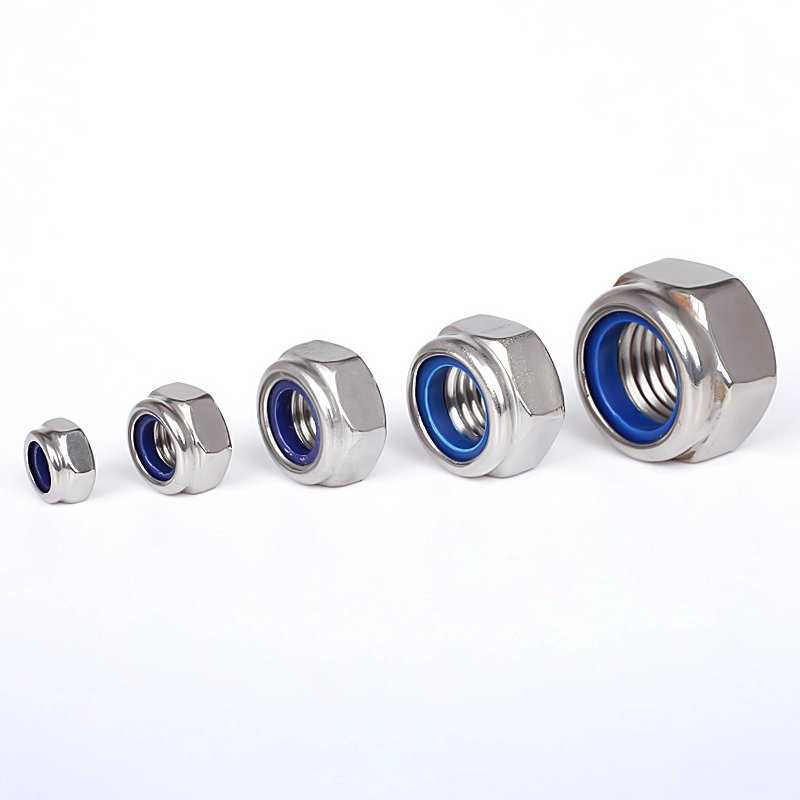
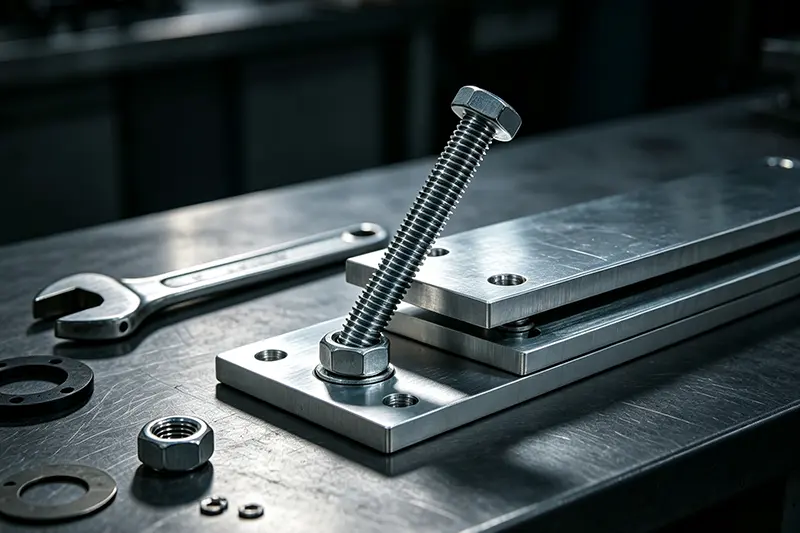
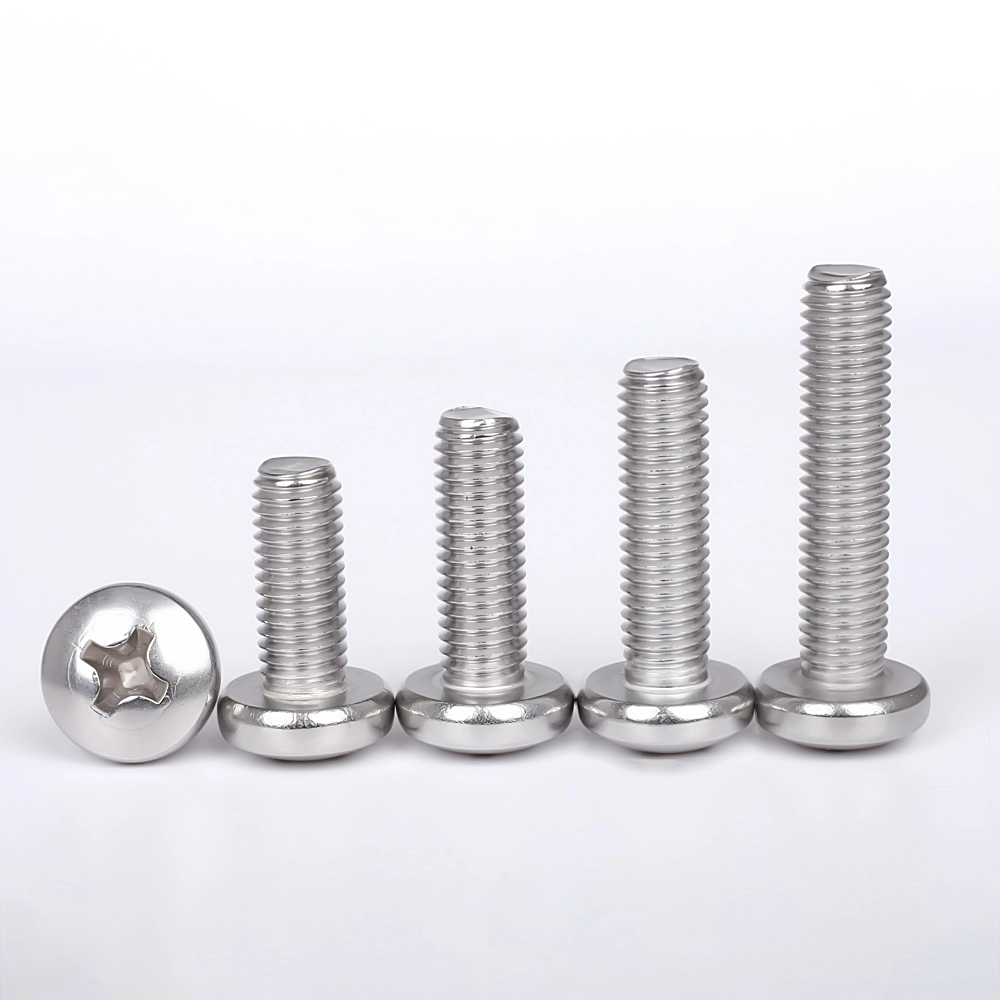
బోల్ట్లుసాధారణ కార్బన్ స్టీల్ బోల్ట్లు, అధిక-శక్తి బోల్ట్లు (గ్రేడ్లు 8.8, 10.9 మరియు 12.9) మరియు స్టెయిన్లెస్ స్టీల్ బోల్ట్లుగా వర్గీకరించబడ్డాయి. ప్రాథమిక తయారీ ప్రక్రియలు చాలావరకు సారూప్యంగా ఉన్నప్పటికీ, అధిక-బలం బోల్ట్లకు అదనపు వేడి చికిత్స దశ అవసరమవుతుంది, అయితే స్టెయిన్లెస్ స్టీల్ బోల్ట్లు పిక్లింగ్ మరియు పాసివేషన్కు లోనవుతాయి.
I. ఇన్కమింగ్ రా మెటీరియల్ తనిఖీ
ముడి పదార్థాలు: వైర్ రాడ్ (కాయిల్డ్ స్టీల్); మెటీరియల్ గ్రేడ్లలో Q235, 45#, 40Cr, 35CrMo మరియు 304/316 స్టెయిన్లెస్ స్టీల్ ఉన్నాయి.
దృశ్య తనిఖీ: పగుళ్లు, తుప్పు లేదా ఉపరితల డీలామినేషన్ కోసం తనిఖీ చేయండి.
ఫిజికోకెమికల్ టెస్టింగ్: మెటీరియల్ స్పెక్ట్రల్ విశ్లేషణ, తన్యత బలం మరియు కాఠిన్యం.
డైమెన్షనల్ వెరిఫికేషన్: వైర్ వ్యాసం బోల్ట్ ఖాళీ స్పెసిఫికేషన్లకు అనుగుణంగా ఉందని నిర్ధారించుకోండి.
II. వైర్ డ్రాయింగ్ (కోల్డ్ డ్రాయింగ్)
ప్రారంభ వైర్ రాడ్ వ్యాసం పెద్దదిగా ఉంటుంది మరియు తప్పనిసరిగా ప్రామాణిక ఖాళీ వ్యాసానికి డ్రా చేయాలి.
పిక్లింగ్: ఉపరితల స్థాయి మరియు తుప్పును తొలగించడానికి హైడ్రోక్లోరిక్ యాసిడ్ ఇమ్మర్షన్.
న్యూట్రలైజేషన్, వాటర్ రిన్సింగ్ మరియు ఫాస్ఫేటింగ్: ఉపరితలంపై కందెన ఫాస్ఫేట్ ఫిల్మ్ ఏర్పడటం.
సపోనిఫికేషన్: కోల్డ్-హెడింగ్ డైస్లో ధరించడాన్ని తగ్గించడానికి లూబ్రికేటింగ్ పౌడర్ను ఉపయోగించడం.
కోల్డ్ డ్రాయింగ్: వైర్ వ్యాసాన్ని టార్గెట్ ప్రాసెసింగ్ పరిమాణానికి తగ్గించడానికి బహుళ డ్రాయింగ్ పాస్లు.
కాయిలింగ్: వైర్ కాయిల్స్లో గాయమైంది, చల్లని శీర్షిక కోసం సిద్ధంగా ఉంది.
III. కోల్డ్ హెడ్డింగ్ (కోర్ ప్రాసెస్: ఒక ఆపరేషన్లో బోల్ట్ హెడ్ మరియు షాంక్ ఖాళీని ఏర్పరచడం)
బహుళ-స్టేషన్ కోల్డ్-హెడింగ్ యంత్రాన్ని ఉపయోగిస్తుంది; గది ఉష్ణోగ్రత వద్ద వెలికితీత ద్వారా ఏర్పడుతుంది (తాపన లేదు).
ఫీడింగ్ మరియు కటింగ్: వైర్ స్టాక్ అవసరమైన మొత్తం బోల్ట్ పొడవుకు కత్తిరించబడుతుంది.
మొదటి పంచ్ (ముందస్తు-శీర్షిక): తల ఆకారాన్ని రూపొందించడానికి ప్రారంభ వెలికితీత.
రెండవ పంచ్ (ముగింపు శీర్షిక): హెక్స్ హెడ్, రౌండ్ హెడ్ లేదా పాన్ హెడ్ను ఏర్పరుస్తుంది; ఏకకాలంలో షాంక్ వ్యాసాన్ని తగ్గిస్తుంది మరియు చాంఫర్ను ఏర్పరుస్తుంది.
ఎజెక్షన్: స్మూత్-షాంక్ బోల్ట్ ఖాళీని (థ్రెడ్ చేయని) ఉత్పత్తి చేస్తుంది.
లోపం నియంత్రణ: హెడ్ క్రాకింగ్, ఆఫ్-సెంటర్ హెడ్లు, అస్థిరమైన షాంక్ పొడవులు మరియు బర్ర్స్ కోసం తనిఖీ చేస్తుంది.
ప్రయోజనాలు: తక్కువ ధర; ప్రతికూలతలు: అధిక ఉష్ణోగ్రతల వద్ద హైడ్రోజన్ పెళుసుదనానికి అవకాశం ఉంది; అధిక-బలం 10.9/12.9 బోల్ట్లకు ఎలక్ట్రో-గాల్వనైజింగ్ నిషేధించబడింది.
2. హాట్-డిప్ గాల్వనైజింగ్ (విద్యుత్ పరిశ్రమ & హెవీ-డ్యూటీ అవుట్డోర్ బోల్ట్లు)
పిక్లింగ్ & ఫ్లక్సింగ్ → అధిక-ఉష్ణోగ్రత జింక్ డిప్పింగ్; మందపాటి పూత, అద్భుతమైన తుప్పు నిరోధకత; థ్రెడ్లకు పోస్ట్-ప్రాసెస్ క్లీనింగ్ అవసరం.
3. డాక్రోమెట్ / జియోమెట్ (అధిక-బలం బోల్ట్ల కోసం)
హైడ్రోజన్ పెళుసుదనం లేదు; గాల్వనైజింగ్తో పోలిస్తే ఉన్నతమైన తుప్పు నిరోధకత; ఉప్పు స్ప్రే రెసిస్టెంట్; కొత్త శక్తి మరియు ఆటోమోటివ్ అధిక-బలం భాగాలు కోసం ప్రధాన ఎంపిక.
ఆప్టికల్ సార్టింగ్ మెషిన్: లోపభూయిష్ట భాగాలను తొలగించడానికి ఆటోమేటిక్ సార్టింగ్.
VIII. హైడ్రోజన్ రిలీఫ్ బేకింగ్ (గాల్వనైజ్డ్ హై-స్ట్రెంగ్త్ బోల్ట్లకు తప్పనిసరి)
హైడ్రోజన్ పెళుసుదనాన్ని తొలగించడానికి మరియు ఒత్తిడి-ప్రేరిత పగుళ్లను నివారించడానికి ప్లేటింగ్ చేసిన 24 గంటలలోపు 200-230 ° C వద్ద 2-4 గంటల పాటు కాల్చబడుతుంది.
IX. ప్యాకేజింగ్ & వేర్హౌసింగ్
స్పెసిఫికేషన్ మరియు గ్రేడ్ ద్వారా ప్యాక్ చేయబడింది; లేబుల్ చేయబడింది (స్పెసిఫికేషన్, బలం, మెటీరియల్, బ్యాచ్ నంబర్). తేమ ప్రూఫ్ ప్యాకేజింగ్; గిడ్డంగులు మరియు రవాణా.
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్ను విశ్లేషించడానికి మరియు కంటెంట్ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.
గోప్యతా విధానం